与时俱进,诚赢客户
十八年翅片管、余热回收,换热,散热源头生产厂家
全国服务热线13191925771
全国服务热线13191925771
翅片管作为余热锅炉、厂房采暖、烘干设备的核心换热部件,高频焊与激光焊是当前主流的两种制造工艺,二者外观相近,但在工艺细节、性能表现及适用场景上存在显著区别,直接影响设备的运行效率与使用寿命。
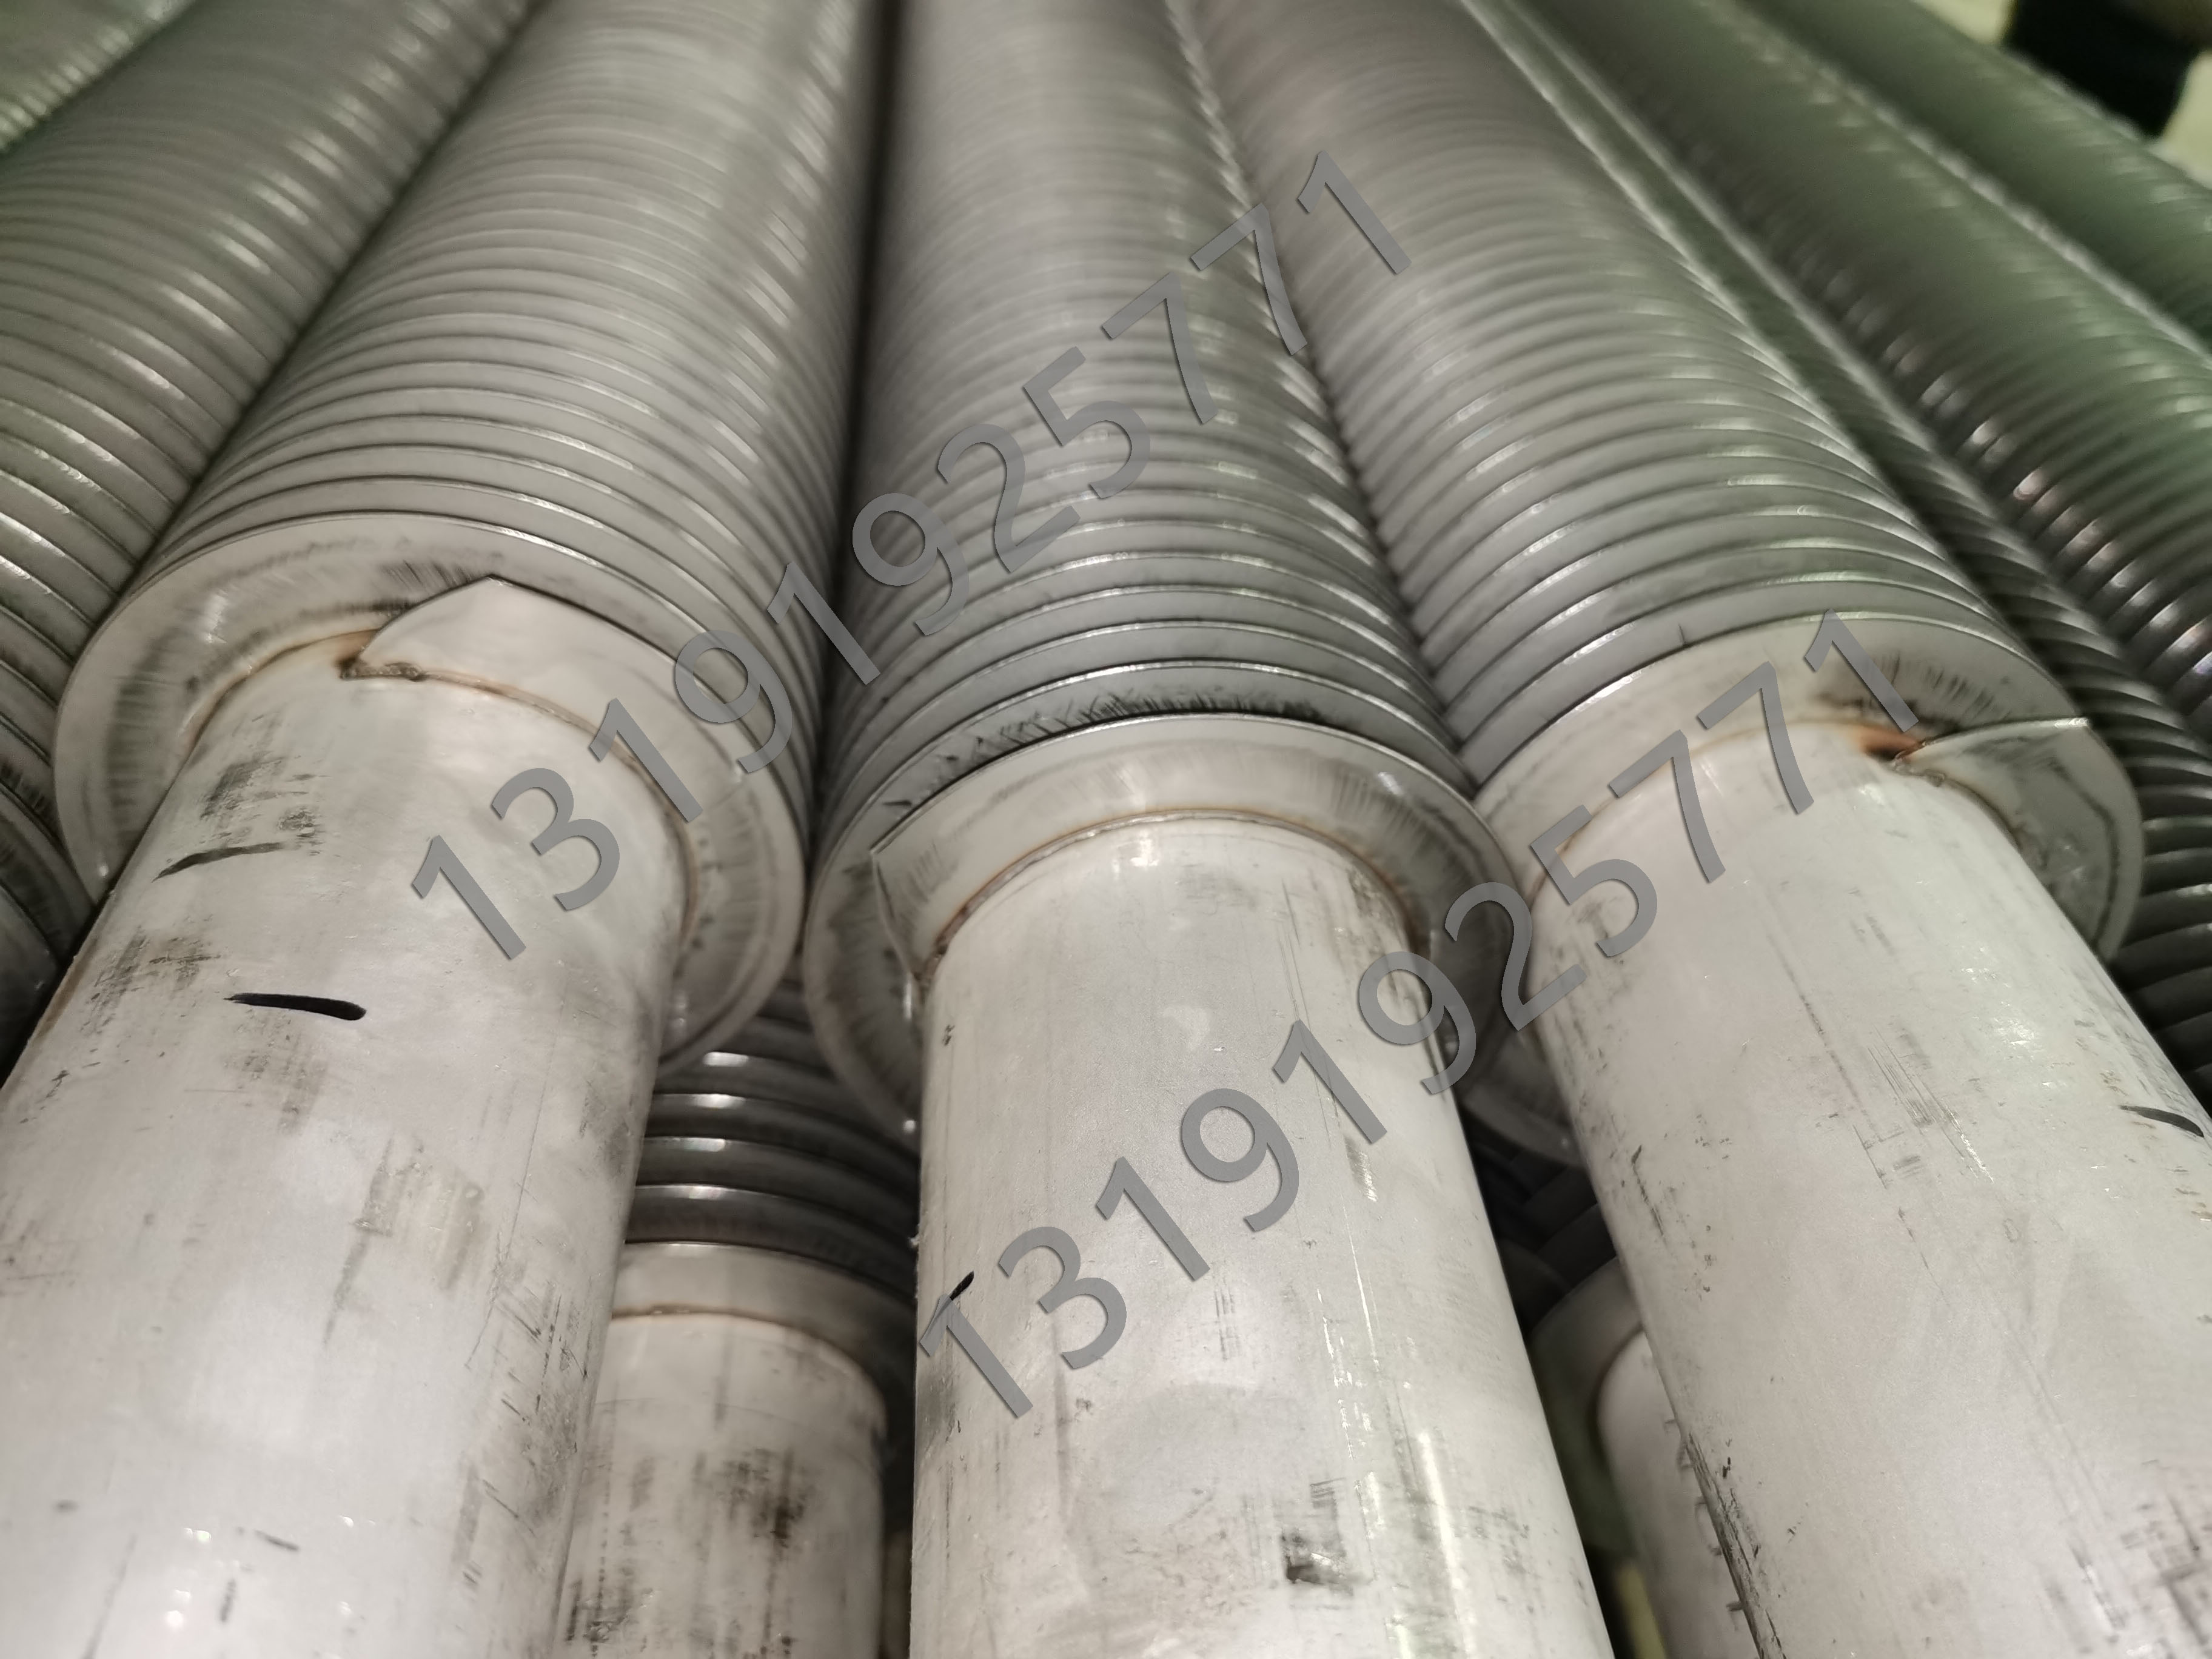
高频焊翅片管的工艺核心是钢带缠绕基管后,通过高频感应产生的高温进行挤压焊接成型,这一技术量产成熟度高,生产效率稳定。由于焊接过程依赖高温挤压,翅片管的结构抗震动能力较强,后续使用中可直接用高压水冲洗清洁,适配粉尘较多、需频繁维护的常规工况。不过,高频焊的高温过程会产生较大热影响区,翅片与基管贴合处易出现细微间隙,不仅增加了接触热阻、降低换热效率,搭配不锈钢基管时还会削弱焊缝区域的防腐性能,且受工艺限制无法加工超薄密齿结构。
激光焊翅片管则依靠高能密度激光束实现翅片与基管的熔合连接,属于非接触式焊接,搭配精密数控系统可精准控制焊接轨迹,实现自动化送料、焊接与成型一体化操作。激光焊的瞬间高温、瞬间散热特性,使得热影响区极小,能最大程度保留管材原有力学性能,避免了传统焊接易出现的变形问题。其焊缝熔深均匀、贴合紧密,几乎无间隙,换热效率相比高频焊提升明显,还可灵活实现铜 - 铝、不锈钢 - 铝等不同材质的组合焊接,适配薄壁、高精度的换热元件制造需求。此外,激光焊翅片管耐腐蚀、耐大幅度冷热温差,更适合高温、含腐蚀介质的复杂工况,但单品采购价格相对更高。
不少采购人员常陷入仅对比采购价格的误区,忽略现场实际使用条件,导致设备投入运行后出现能耗偏高、翅片脱落、管壁腐蚀等问题。实际上,两种工艺的翅片管各有优劣:常规粉尘工况选用高频焊翅片管,可有效控制采购与维护成本;高温、腐蚀等复杂苛刻工况选用激光焊翅片管,虽初期投入较高,但能提升换热效率、减少长期能耗,保障设备稳定运行。只有结合实际工况精准选型,才能充分发挥换热部件的效能,降低设备全生命周期成本。
 冀公网安备13090002000341号